


ওভারভিউ
তাৎক্ষণিক বিবরণ
সিএনসি মেশিনিং বা না: সিএনসি মেশিনিং
প্রকার: এচিং / কেমিক্যাল মেশিনিং, মিলিং, অন্যান্য মেশিনিং সার্ভিস, টার্নিং
উপাদান ক্ষমতা: অ্যালুমিনিয়াম, পিতল, মূল্যবান ধাতু, স্টেইনলেস স্টীল
মাইক্রো মেশিনিং বা না: মাইক্রো মেশিনিং
উৎপত্তিস্থল: গুয়াংডং, চীন (মেইনল্যান্ড)
মডেল নম্বর: pg268
উৎপত্তিস্থল: শেনজেন চীন (মূল ভূখণ্ড)
ব্র্যান্ড: লেনজয়
উপাদান: অ্যালুমিনিয়াম
মান: DIN / ISO / GB
সার্টিফিকেট: ISO14001; 2008 / ISO9001; 2008 / ROHS
MOQ: 1 টুকরা
পেমেন্ট: টি/টি; ডি/এ; এল/সি; পেপাল; ওয়েস্টার্ন ইউনিয়ন ; ইত্যাদি
প্যাকিং: আপনার চাহিদা অনুযায়ী PE ব্যাগ এবং শক্ত কাগজ
আকার: কাস্টমাইজড সাইজ
ডেলিভারি সময়: 7 কার্যদিবসের মধ্যে
প্যাকেজিং& ডেলিভারি
প্যাকেজিং বিবরণ
opp ব্যাগ / শক্ত কাগজ
ডেলিভারি সময় 7 দিন
পণ্যের বর্ণনা


আরো প্রোডাকশন


উৎপাদন প্রক্রিয়া

পরিদর্শন সরঞ্জাম

আমাদের সার্টিফিকেশন
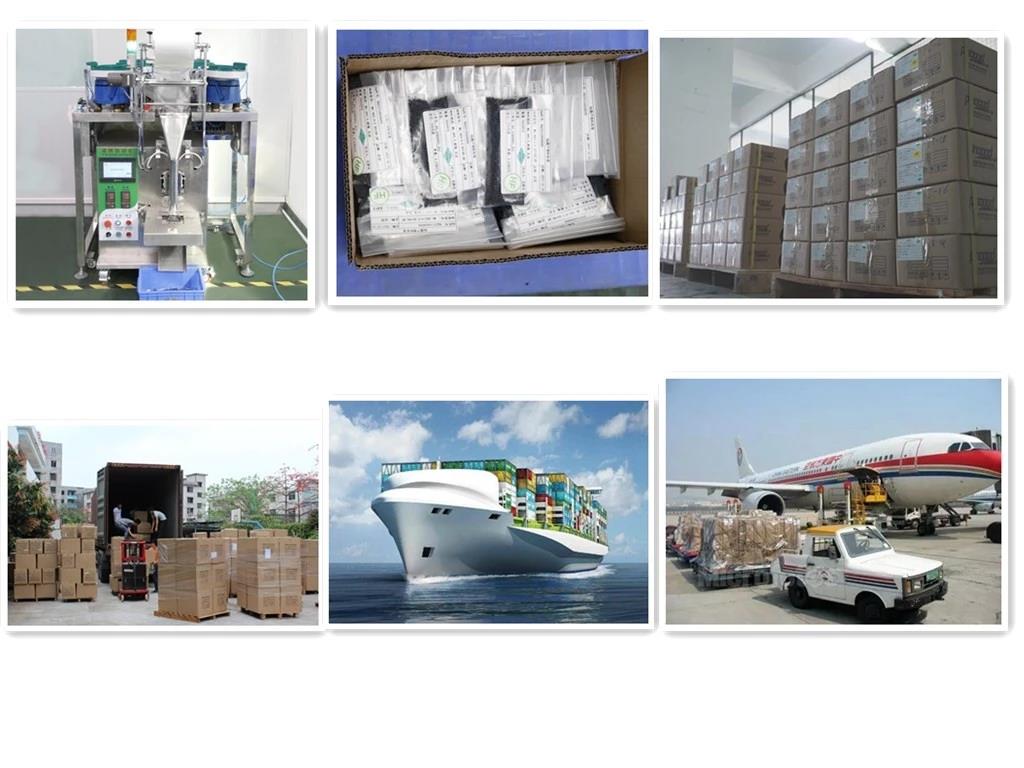
প্যাকেজিং& পাঠানো


বাণিজ্য& বাজার
প্রধান বাজার | মোট রাজস্ব(%) |
দক্ষিণ - পূর্ব এশিয়া | 20.00% |
দক্ষিণ এশিয়া | 20.00% |
মধ্যপ্রাচ্য | 18.00% |
পূর্ব ইউরোপ | 10.00% |
উত্তর ইউরোপ | 10.00% |
উত্তর আমেরিকা | 10.00% |
আফ্রিকা | 2.00% |

ডিগ্রিজিং পরিষ্কার নয়: তেল ফিল্মের অংশ যা প্লেটিংয়ের আগে সরানো হয়নি ধাতুকে প্লেটিং সলিউশন থেকে বিচ্ছিন্ন করে। এটি ক্যাথোডে ধাতব আয়ন জমা করতে প্রভাবিত করে এবং এমনকি যখন এটি মারাত্মক হয় তখনও এটি ধাতুর সাথে লেপ করা যায় না। পাতলা তেল ফিল্ম অংশ সঙ্গে, এমনকি যদি একটি ভাল পৃষ্ঠ কলাই সঙ্গে কলাই, আসলে, একটি শক্তিশালী বন্ধন নয়। নির্দিষ্ট অবস্থার অধীনে (প্রলেপের বর্ধিত পুরুত্বের কারণে বেড়ে যাওয়া চাপ; ক্রোম প্লেটিংয়ের সময় উচ্চ তাপমাত্রা এবং উচ্চ স্রোতের প্রভাব; যান্ত্রিক পলিশিং এবং ঘর্ষণের কারণে উচ্চ তাপমাত্রার শক্তিশালী প্রভাব ইত্যাদি), আবরণ ফেনা। এটি গুরুতর হলে এটি পড়ে যাবে। (2) তামার প্রতিস্থাপনের প্রভাব: অংশগুলি প্রলেপ দেওয়ার আগে, সেগুলি অবশ্যই বৈদ্যুতিকভাবে ডি-অয়েল এবং এসিড খচিত হতে হবে। যখন ইলেক্ট্রোলাইটিক দ্রবণ এবং অ্যাসিড এচিং দ্রবণে একটি নির্দিষ্ট পরিমাণ তামার অমেধ্য থাকে, তখন স্টিলের অংশগুলির পৃষ্ঠে তামার স্তর প্রতিস্থাপন করা সহজ হয়। তামার এই স্তর এবং ম্যাট্রিক্স ধাতুর সংমিশ্রণ শক্তিশালী নয়। প্রতিস্থাপন তামার উপর তামা-টিনের মিশ্রণটি প্রতিস্থাপন করলে লেপটি পুরুত্ব বাড়ার সাথে সাথে একটি নির্দিষ্ট চাপ সৃষ্টি করবে। যখন চাপ যথেষ্ট বড় হয়, তখন আবরণটি স্তর থেকে প্রতিস্থাপিত স্তরের সাথে একসাথে ভেঙ্গে যায় এবং একটি ফোস্কা তৈরি করে বা এমনকি একটি বড় এলাকা পড়ে যায়। ।
শ্রম উত্পাদনশীলতা উন্নত করুন। যন্ত্রাংশ উৎপাদনের জন্য একটি কাটিয়া প্রক্রিয়ার পরিবর্তে একটি ঠান্ডা এক্সট্রুশন প্রক্রিয়ার ব্যবহার উত্পাদনশীলতা কয়েক, কয়েক বা এমনকি শতগুণ বৃদ্ধি করতে পারে।
অংশগুলি কাঙ্ক্ষিত পৃষ্ঠের রুক্ষতা এবং মাত্রিক নির্ভুলতা অর্জন করতে পারে। অংশগুলির স্পষ্টতা IT7-IT8 স্তরে পৌঁছতে পারে এবং পৃষ্ঠের রুক্ষতা R0.2-R0.6 এ পৌঁছতে পারে। অতএব, যে অংশগুলি ঠান্ডা-এক্সট্রুড করা হয় সেগুলি খুব কমই পুনরাবৃত্তি হয়, এবং শুধুমাত্র বিশেষভাবে উচ্চ চাহিদার ভিত্তিতে স্থল করা প্রয়োজন